化学処理スキッドでは、スケジュール 80 CPVC フィッティングのラインが、開始後 2 週間も経たないうちに溶剤セメント接合部で破損しました。仕様は正しかった — 1 インチ スケジュール 80 CPVC、8 bar、70 °C — でしたが、取り付けは正しくありませんでした。すべてのジョイントは、乾燥した下塗りされていないパイプをソケットに押し込むことによって組み立てられていたため、実際には結合は形成されませんでした。
Schedule 80 CPVC 継手は、圧力容量、耐衝撃性、化学的適合性を考慮して選択されています。しかし、実際のサービスでは、ほとんどの接合部の故障は、不完全な表面処理、時期尚早の取り扱い、または無視された熱膨張に遡ります。正しく取り付けるには、規律ある手順に従います。ソケットのフィット感を確認し、適切に切断してバリ取りし、プライマーとセメントを正しく塗布し、設定中にジョイントを保持し、硬化時間を待つ、サポート プランでの拡張を設計します。
始める前に: 検査、取り扱い、適合性の確認
ソケットの適合性と壁の厚さを確認します
スケジュール 80 CPVC の寸法は、呼びサイズによってソケットの深さと内径を定義する ASTM D2467 に基づいています。 1 インチのソケットの場合、有効挿入深さは通常約 29 mm (1.14 インチ) です。パイプがその深さに達する前に底に達した場合、パイプまたは継手のいずれかが仕様外であるため、不合格にする必要があります。丸くないパイプも同様に危険です。ソケットの壁との全面接触が妨げられ、圧力がかかると漏れる細い接着線が形成されます。
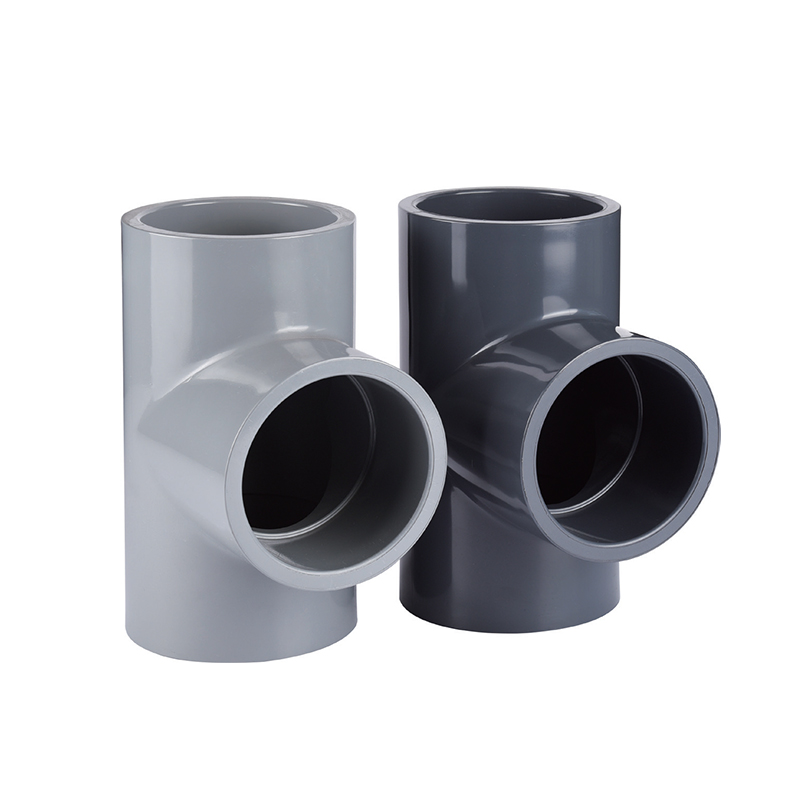
最初の切断の前に、実際のパイプとフィッティングを使用してサンプルジョイントをドライフィットします。正しいサイズのスリップ フィットでは、手の圧力でソケットの深さの約 70 ~ 80% が進むはずです。新しいアセンブリの場合は、単一メーカーの継手を標準化して、ソケットの深さを一定に保ちます。あ 厚壁CPVCカプラー ストレートランや修理タイインには一般的な選択ですが、ソケットのボアがパイプの外径公差と一致する場合に限ります。
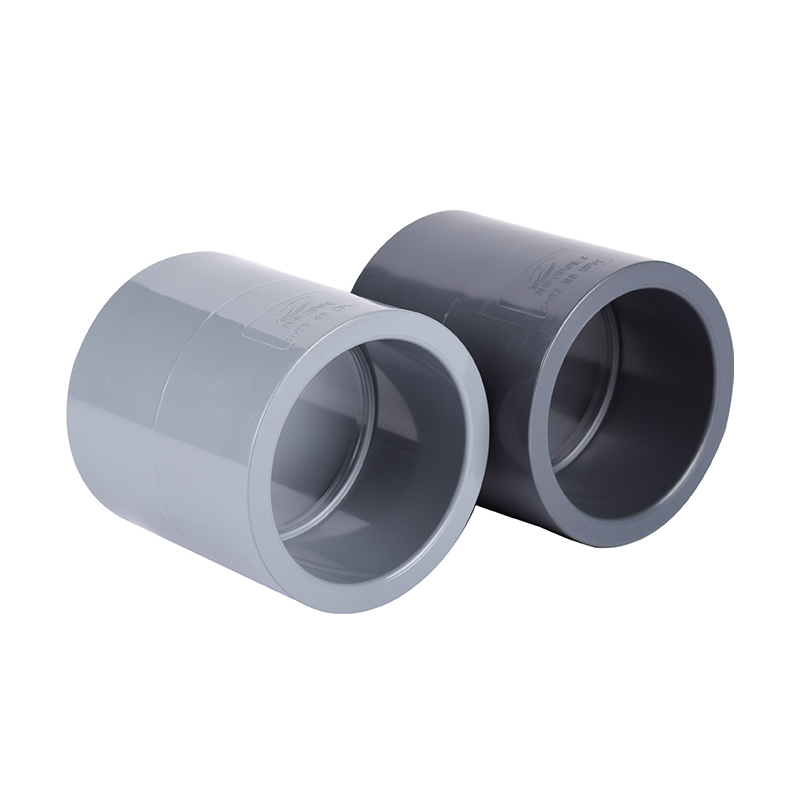 食品産業/自動車/電子供給用のカスタム SCH8O/DIN UPVC/CPVC カプラー Zheyi Pipeline (Wuhan) Co., Ltd. は、食品産業/自動車/電子サプライヤー、工場、工場向けの中国カスタム SCH8O/DIN UPVC/CPVC カプラーです。 製品を見る→
現場温度で材料を調整する
CPVC は氷点付近および氷点下では脆くなります。パイプや継手を屋外で 5 °C 以下で保管していた場合は、組み立ての少なくとも 24 時間前に設置場所に運び込んでください。材料が冷たいと溶剤セメントの硬化が遅くなり、接合部に飢餓領域が発生しやすくなります。セメント容器は密閉して室温に保管してください。コールドセメントは厚すぎるため均一に広げることができず、パイプの表面を適切に濡らすことができない場合があります。
切断・バリ取り・面取り
CPVC 用に設計されたラチェット スタイルのハサミ、またはマイター ボックス付きの目の細かい鋸を使用して、正方形のカットを作成します。切断端は外径の正方形の 0.5 mm 以内である必要があります。外側のバリや削りくずをすべて取り除き、さらに重要なのは内側のエッジからも取り除きます。内側のエッジが粗い場合、不規則な経路が形成され、溶剤が結合線から逃げる可能性があります。
外側のエッジを約 15 ~ 20 度の角度で、約 2 ~ 3 mm の深さまで面取りします。この面取りは表面的なものではありません。これにより、挿入中にパイプの端がソケットの壁からセメントをこすり落とすのを防ぎます。この削る動作は、最終接合部にボイドが発生する最も一般的な原因の 1 つです。面取り後は両面を乾いた清潔な布で拭き、ゴミや水分を取り除いてください。
プライマーまたはセメントを塗布する前に、すべてのジョイントをドライフィットします。パイプの挿入深さを鉛筆でマークし、継手を回転させて最終的な位置合わせが快適であることを確認します。決して無理にきつく乾式嵌合させたり、パイプを固定するためにハンマーやトーチを使用したりしないでください。
信頼性の高い接着を構築する溶剤セメンティングシーケンス
互換性のあるプライマーとセメントを使用する
スケジュール 80 CPVC 継手には、CPVC 用に配合された溶剤セメントのみを使用してください。 PVC セメントは互換性がありません。同じ溶媒キャリアシステムを持っていません。 CPVC 用に承認されたプライマーを最初に塗布して、パイプの表面を柔らかくし、汚れを除去します。プライマーとセメントが別々の 2 ステップ システムでは、施工者は 1 ステップ セメントよりも詳細に制御できます。使用前にセメント容器を確認してください。液体がゲル状に固まっていたり、塊が含まれている場合は、廃棄してください。適切な溶剤溶接には、新しい溶剤キャリアが不可欠です。
プライマーを塗布してからセメントを塗布します
プライマーをパイプ端の外側と継手ソケットの内側全体にたっぷりと塗布します。 10 ~ 20 秒以内に表面が柔らかくなり、粘着性が現れるはずです。次に、パイプの端に約 0.5 mm の厚さの CPVC セメントの層を塗布し、ソケットの内側にさらに薄いコーティングを塗布します。パイプをソケットの底に突き当たるまで完全に押し込み、4分の1回転させます。繰り返し回転させないでください。セメントを撹拌して空気を導入することができます。室温で 10 ~ 15 秒間ジョイントを静止させた後、ソケットのリムの周りにある余分なセメント ビードを注意深く拭き取ります。
方向を変えるには、 CPVC ディープソケット付き 90 度エルボ パイプを熱で曲げたり、留め継ぎコーナーを加工したりするのではなく、加工された曲げは、溶剤セメント接合部がシールを維持する必要がある場所に正確に応力を集中させます。
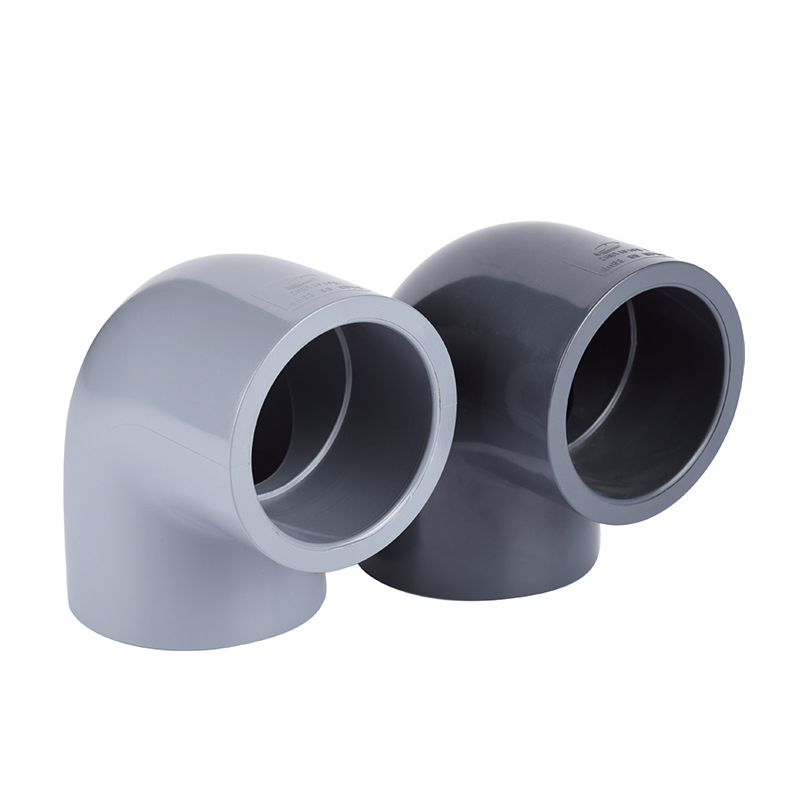 食品産業/自動車/電子 SUP 用のカスタム SCH8O/DIN UPVC/CPVC 90° エルボ Zheyi Pipeline (Wuhan) Co., Ltd. は、食品産業/自動車/電子サプライヤー、工場向けの中国カスタム SCH8O/DIN UPVC/CPVC 90° エルボです。 製品を見る→
ストレスを与えない接合と位置合わせ
ジョイントを設定したら、邪魔しないでください。セメントは 30 ~ 60 秒以内にゲル化し始め、ゲル化後の動きによって弱い半透明の線が生じ、圧力がかかると亀裂が入る可能性があります。より大きな口径の作業やオーバーヘッドでの作業の場合は、最初の 1 分間はストラップ ツールまたはパッド付きロッキング プライヤーでフィッティングを保持します。垂直のパイプ配管では、設定段階で重力によってジョイントが部分的にソケットから外れないように、パイプを下から支えます。
硬化時間、熱膨張、サポート間隔
加圧前の硬化時間
溶剤セメント接合は数分以内に機械的に固定されますが、完全な強度が得られるのは、溶剤が蒸発し、軟化したポリマーが再結合した後です。以下の表は、2 段階プライマーと CPVC セメント システムで作成されたスケジュール 80 CPVC ジョイントの保守的な最小硬化時間を示しています。テスト圧力を加える前に、これらの時間を最小限として使用してください。
圧力試験前の CPVC 溶剤セメント接合部の最小硬化時間 | 周囲温度 | 1/2"–1" ソケット | 1-1/4"–2" ソケット | 2-1/2"–4" ソケット |
| 60°F (15°C) | 1時間 | 2時間 | 4時間 |
| 75°F (24°C) | 45分 | 1.5時間 | 3時間 |
| 90°F (32°C) | 30分 | 1時間 | 2時間 |
これらの短い硬化時間は完全な硬化時間ではありません。完全な機械的強度を得るには、特に低温または湿気の多い条件では 24 ~ 48 時間かかる場合があります。硬化後の期間が経過するまでは、ラインを埋めたり、重いバルブを吊り下げたり、溶剤セメント接合部に隣接するフランジをボルトで固定したりしないでください。温度が接合強度にどのような影響を与えるかについて詳しくは、当社のガイドを参照してください。 CPVC溶剤セメントの硬化時間 .
熱膨張とサポート間隔
CPVC の線熱膨張係数は約 0.069 mm/m・℃です。 40 °C の温度変動で 30 メートルのラインを超えると、パイプは約 83 mm 膨張します。剛性の高いサポートがその動きを制限すると、結果として生じる応力が溶剤セメント接合部に集中し、せん断破壊が発生する可能性があります。拡張ループ、U ベンド、または自然な方向変化を使用して長さの変化を吸収し、軸方向の動きを可能にするハンガーでラインを固定します。
スケジュール 80 CPVC の 20 °C でのサポート間隔は、通常、3/4 インチのパイプの場合は 1.2 m、1 インチの場合は 1.5 m、1-1/2 インチの場合は 1.8 m、2 インチの場合は 2.1 m です。流体温度が 60 °C を超えたままの場合は、その間隔を 3 分の 1 に減らし、重い継手の近くに中間サポートを追加します。将来のメンテナンスが予想される場合は、 真のユニオン CPVC ユニオン ラインを切断せずにバルブ、メーター、またはパイプの一部を分離できるようにします。これにより、静水圧試験用の 2 番目のアクセス ポイントも得られます。
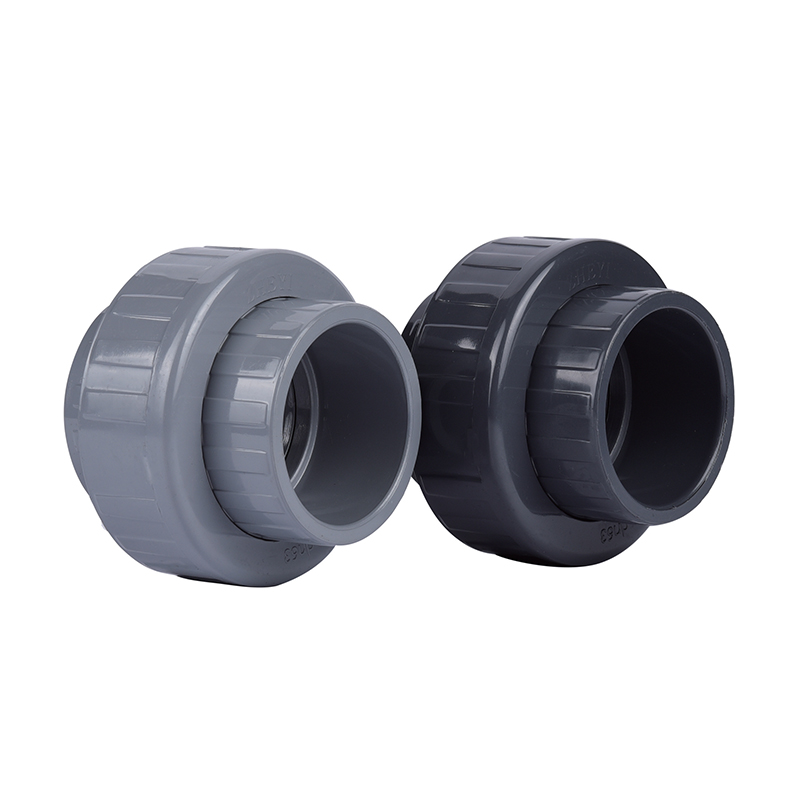 カスタム SCH8O/DIN UPVC/CPVC Ⅰ 食品産業/自動車/電子部品用ユニオン Zheyi Pipeline (Wuhan) Co., Ltd.は、中国カスタムSCH8O / DIN UPVC / CPVC Ⅰ食品産業/自動車/電子サプライヤー、工場、... 製品を見る→
圧力テストと一般的な設置失敗
静水圧試験シーケンス
テストする前に、システムを空気ではなく水で満たし、すべての高い部分を排気します。ライン内に空気が閉じ込められると、小さな漏れが隠蔽され、圧力測定値がドリフトする原因となります。設計使用圧力の 150% まで徐々に加圧し、少なくとも 30 分間保持します。圧力が低下した場合は、漏れがあると判断する前に、高い箇所から再度エア抜きを行い、水温が安定するまで待ってください。出血によって回復できない継続的な圧力低下は、関節の故障を示します。
試験後に各溶剤セメント接合部を検査します。健康な関節では、ソケットの縁の周りに滑らかで連続したセメントのビードが見られます。ソケット内部に乾燥した領域や磁器のような白い亀裂線がある接合部は、接合が不完全である可能性があります。この場合、接合部を切り取って交換する必要があり、セメントの 2 層目を貼り付けるのではありません。
漏れや故障の一般的な原因
- プライマーをスキップ: プライマーは表面をあらかじめ柔らかくし、強力な溶接に必要な両面浸透を作成します。
- パイプにのみセメントを塗布します。ソケットの壁は下塗りのままで、薄い接着線が残ります。
- 面取りを省略すると、挿入中に鋭いパイプの端がソケットの壁からセメントをこすり落とします。
- ジョイントの移動が早すぎると、ゲル化後の回転によって溶媒の溶接が破壊され、弱いパスが作成されます。
- 加圧が早すぎる: 接合部が硬く感じられたとしても、ポリマーは完全な状態に達していません。
- ネジ付きアダプタの過剰なトルク: オス アダプタを過度に締め付けると、スケジュール 80 CPVC ソケットに亀裂が入る可能性があります。
インストーラがプロセスを制御することで、これらの失敗を防ぐことができます。スケジュール 80 CPVC の圧力定格は、ジョイントが正しく作成されている場合にのみ意味を持ちます。不足したソケットは定格圧力のほんの一部で故障します。スケジュール 40 とスケジュール 80 の継手が同じ温度で圧力を処理する方法の比較については、次の記事を参照してください。 スケジュール 40 とスケジュール 80 の CPVC 継手の圧力定格 .
信頼性の高いジョイントは推測ではなくプロセスの結果です
Schedule 80 CPVC 継手は、正確なサイズ設定、適切な表面処理、適切なプライマーとセメントの塗布、接合部が硬化するのに十分な時間など、施工者が変数を制御することで、信頼できるサービスを提供します。設計中に一貫した拡張とサポート戦略を追加すると、同じ接合部が圧力を保持し、数十年間化学攻撃に耐えるようになります。問題なく始動するラインと最初の水圧試験で漏れが発生するラインの違いが材料グレードであることはほとんどありません。それはインストール手順の規律です。
新しいプロセスライン用の継手を調達するときは、製造元がバッチ全体で一貫したソケットの深さと文書化された寸法管理を提供していることを確認してください。システムが水処理ポンプ ステーションであっても、腐食性化学物質の移送ループであっても、同じ設置規則が適用されます。 UPVC と CPVC システムの両方に適用される手順のより広範なチュートリアルについては、一般的なガイドを参照してください。 UPVC および CPVC パイプ継手の取り付けガイド .
 +86-15258772971
 dinys009@163.com